阳极氧化废酸怎么回收?低温磷酸回收系统的原理与选型要点
发布日期:2026-09-12
分享:


作者:深圳裕佳环保-低温蒸发专家
铝阳极氧化与部分电镀工序会使用磷酸体系的工作液。这些工作液在使用一段时间后,酸液中金属离子浓度升高、有效成分比例下降,需要更换排放。传统做法是加碱中和后沉淀,产生大量污泥,磷酸本身作为磷资源被一并浪费。低温磷酸回收系统提供了另一条路径:把废酸提纯后回用于生产线。本文解析这条工艺路线的原理、参数与选型方法。
一、废酸处理的两种思路
思路一:中和沉淀后委外
- 向废酸中投加碱性药剂,使金属离子形成氢氧化物沉淀;
- 产出的污泥量较大,需按相关规定处置;
- 磷酸在过程中被消耗,无法回收,同时需要持续采购新酸补充;
- 加药量与污泥处置费用构成长期支出。
思路二:提纯回收后回用
- 通过低温浓缩的方式,将废酸中的水分与部分杂质分离,提高磷酸浓度;
- 提纯后的酸液可返回生产工序继续使用;
- 污泥产生量明显减少,新酸采购量下降;
- 对磷酸这一不可再生资源来说,回收路线也更符合资源高效利用的方向。
二、政策层面的推动
工业和信息化部等八部门联合印发的《推进磷资源高效高值利用实施方案》(工信部联原〔2023〕259号),提出推进磷资源的高效与高值利用,鼓励从工业副产物与废液中回收磷资源。对使用磷酸体系的阳极氧化、电镀企业来说,这类政策导向意味着废酸回收不只是降本手段,也逐步成为资源管理的一部分。
三、低温磷酸回收的原理
该工艺的原理,是利用真空条件下组分的沸点差异,对废酸进行低温蒸发浓缩。
- 真空低温条件:先在蒸发腔体内建立负压,使液体的沸腾温度下降。以裕佳青龙系列为例,蒸发温度可控制在35—75℃区间;
- 浓缩与分离:在低温条件下蒸发水分,酸液浓度逐步提高,金属离子等杂质因溶解度变化逐步析出或富集,实现分离;
- 温度低带来的好处:磷酸体系在高温下容易对设备材质造成更强腐蚀,也容易引发副反应。低温工况对设备材质与运行稳定性的要求相对可控;
- 冷凝水处理:蒸发出的水分经冷凝后形成再生水,可回用或经处理达标排放。
四、青龙系列:低温磷酸回收系统的参数
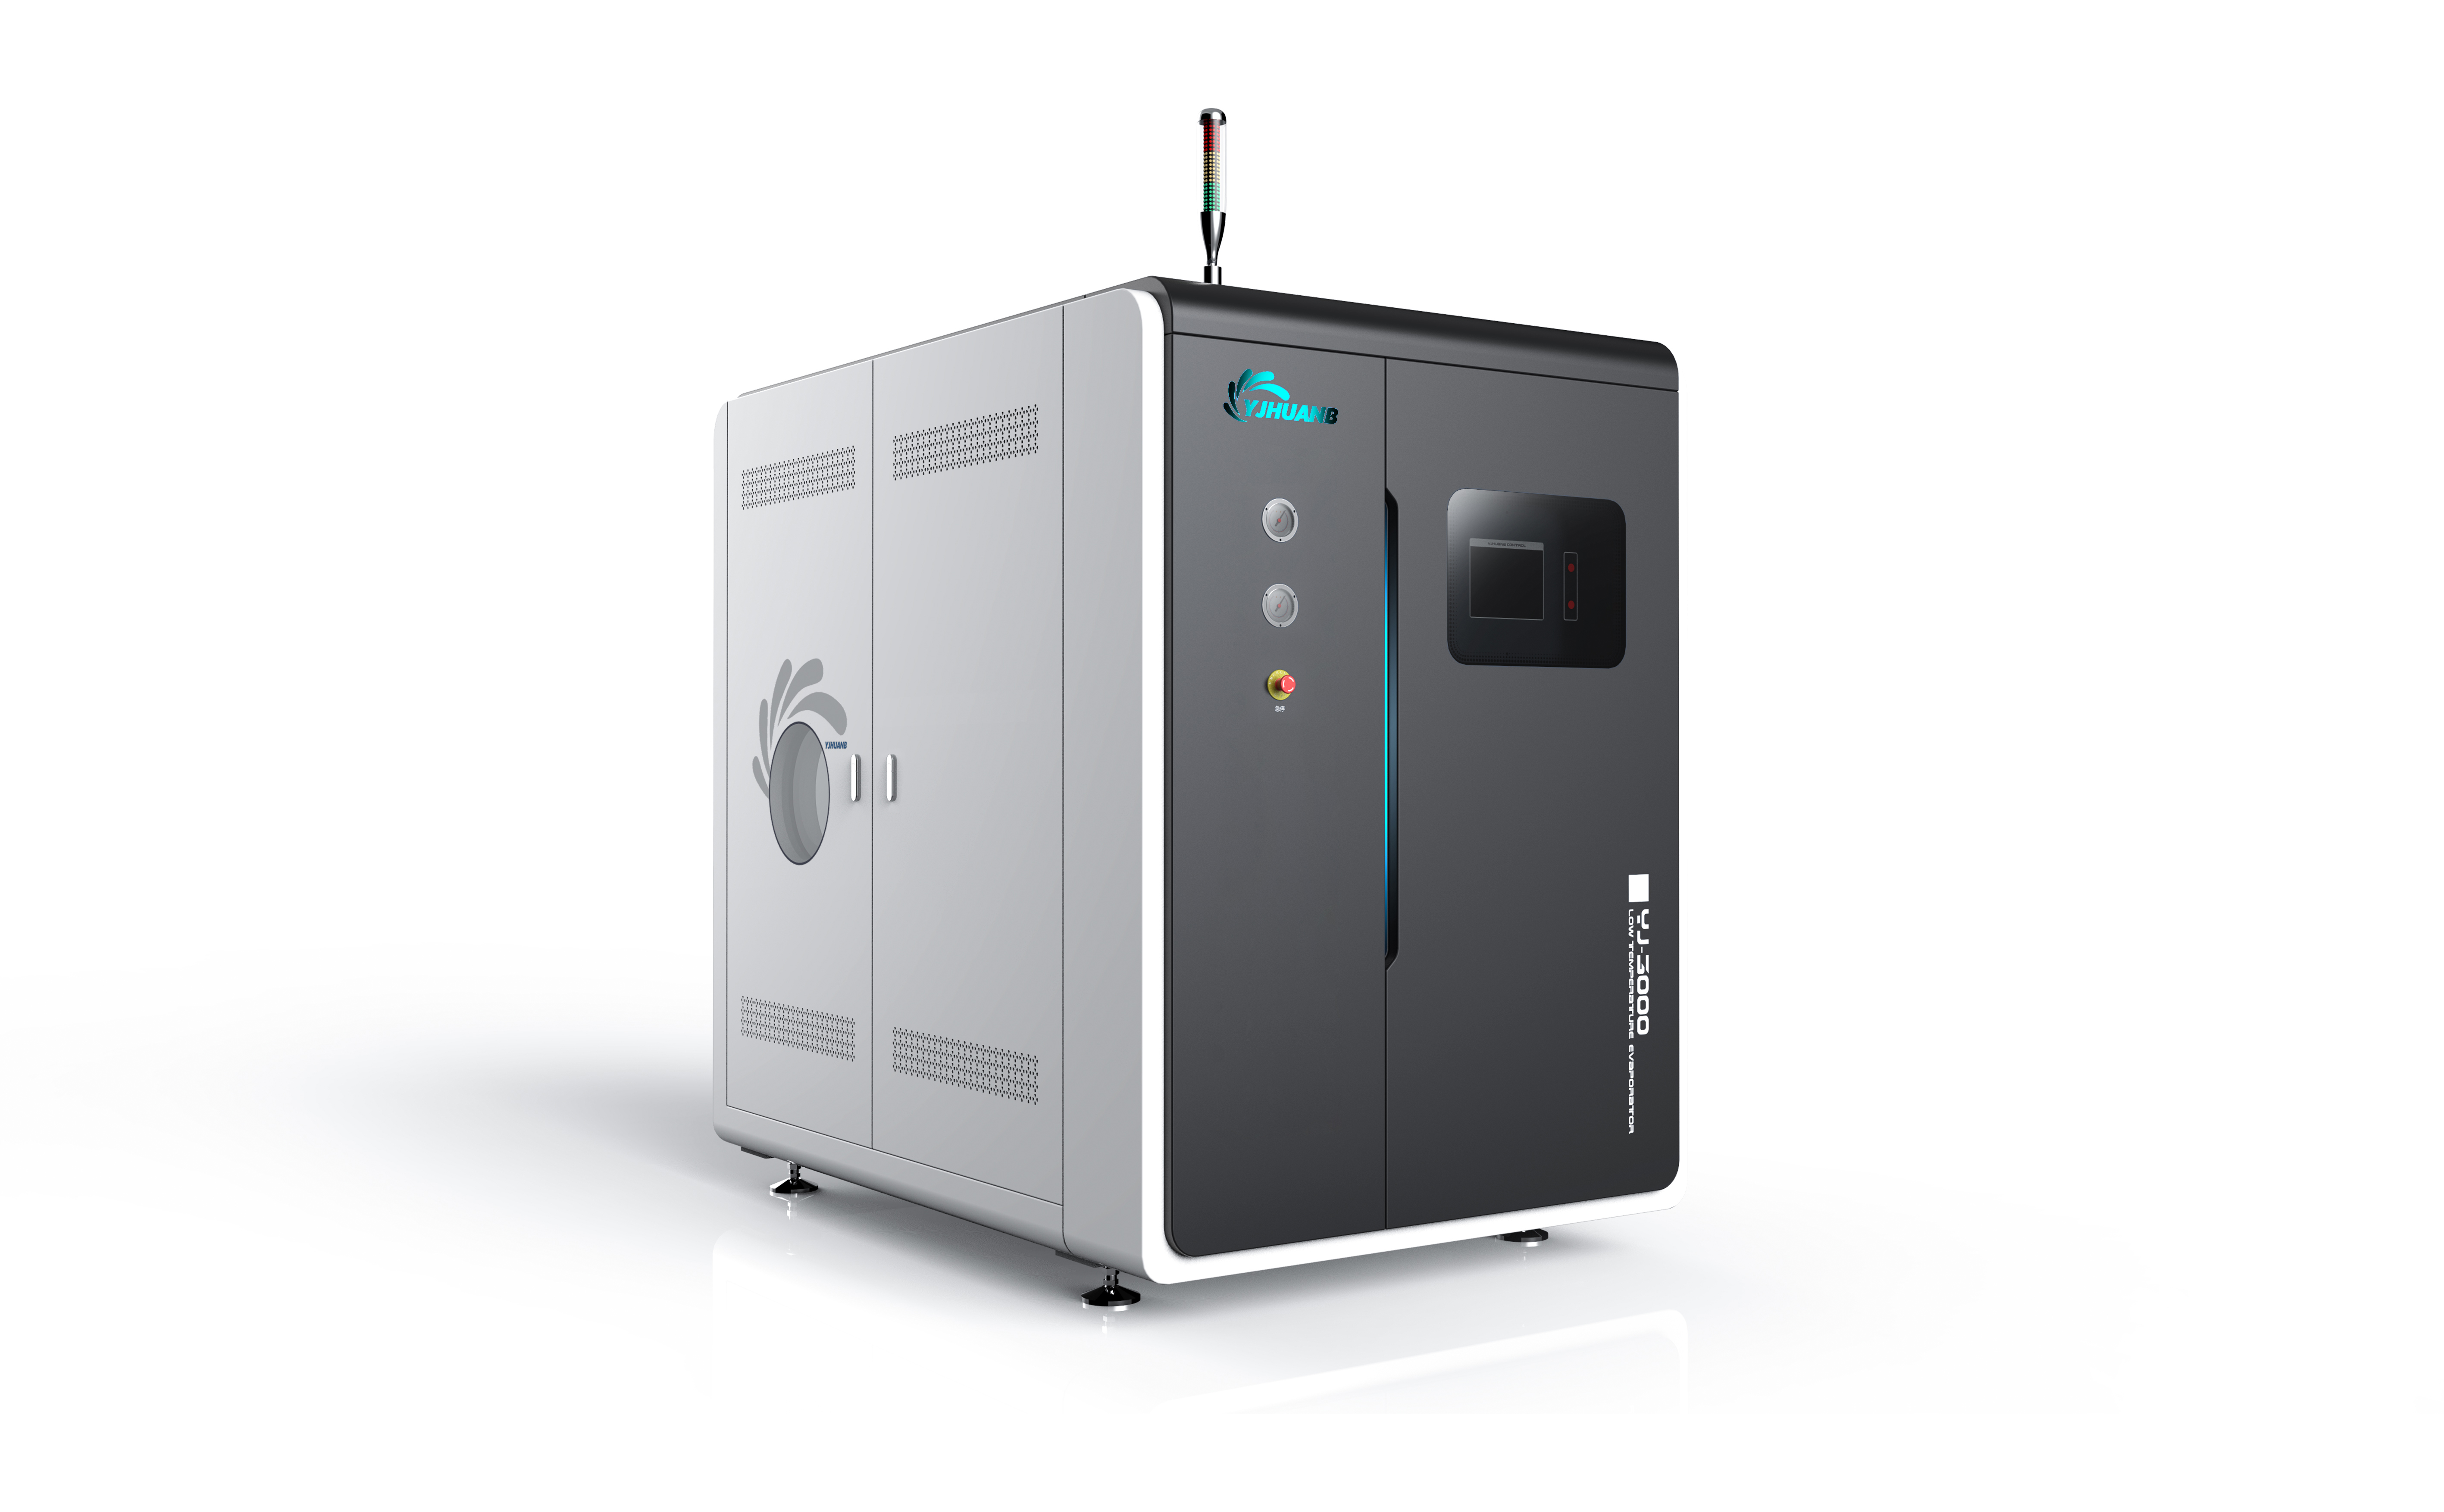
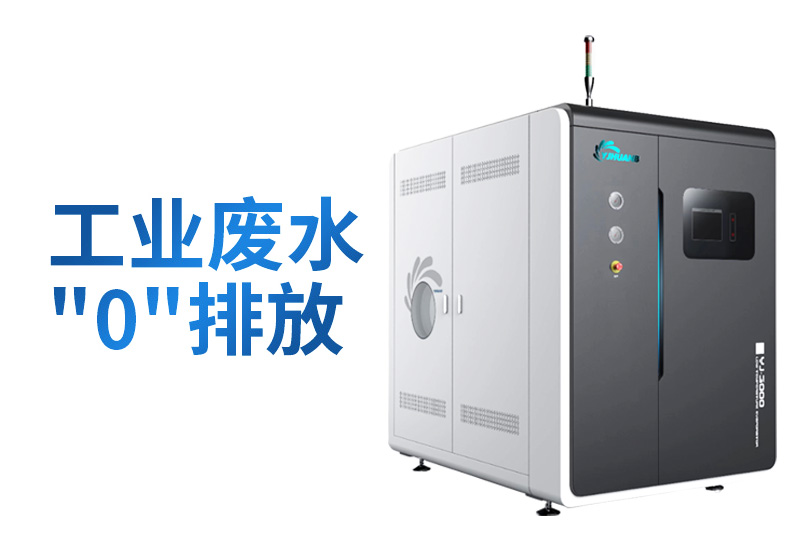
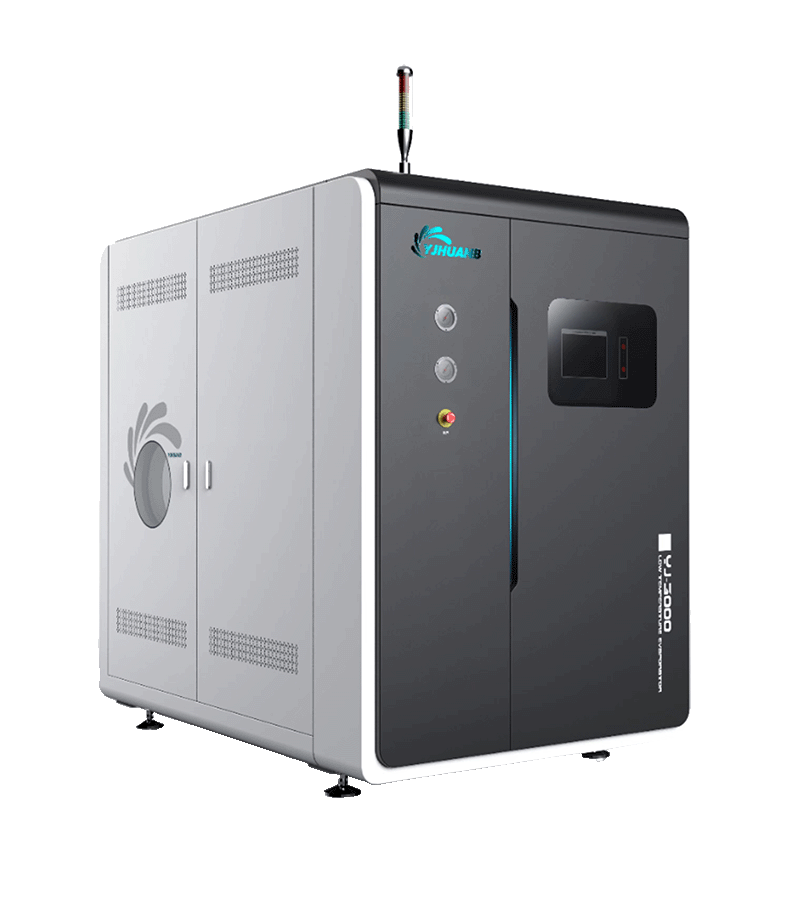
裕佳青龙系列即阳极氧化电镀行业酸回收设备,用于磷酸与废酸的资源化回收提纯。按酸处理量划分的型号与参数如下:
- 青龙-B600:酸处理量0.6吨/天,额定功率11KW,设备重量1300KG;
- 青龙-B1000:酸处理量1吨/天,额定功率15KW,设备重量1600KG;
- 青龙-B2000:酸处理量2吨/天,额定功率20KW,设备重量1800KG;
- 青龙-B4000:酸处理量4吨/天,额定功率30KW,设备重量2000KG;
- 青龙-B6000:酸处理量6吨/天,额定功率46KW,设备重量3000KG。
系列共同的技术参数:废酸密度下限1.25g/ml,成品酸密度上限1.7g/ml;标准制冷剂为高温混合冷媒;蒸发温度35—75℃;控制系统采用PLC可编程加触摸屏;结构形式为整装;标配316L不锈钢;电源380V/50Hz(60Hz);全自动连续运行,更大规格支持定制。
五、回收酸的质量控制要点
回收酸能否真正回到生产线,取决于三项指标是否稳定:
- 酸液密度:进料废酸密度下限为1.25g/ml,成品酸密度上限为1.7g/ml。密度是判断浓缩程度的直接依据,也是运行控制的主要参考;
- 金属离子浓度:回收酸中残留的铝离子等金属离子浓度,直接影响能否回用于氧化槽与抛光槽,需在验证阶段确认;
- 回用浓度要求:不同工序对酸液浓度的要求不同,方案设计时应先明确回收酸的用途和目标浓度。
回收酸的回用比例与浓度边界,建议通过小试或中试验证确认,不宜直接按理论值投用。
六、两条路线的对比
- 药剂消耗:中和沉淀需持续投加碱液;回收路线以电耗为主,不需要大量加药;
- 污泥产生量:中和沉淀产生较多污泥,需合规处置;回收路线污泥产生量明显减少;
- 资源价值:中和沉淀中的磷酸被消耗;回收路线可回收酸液返回生产;
- 采购成本:中和沉淀需持续采购新酸;回收路线可降低新酸补充量;
- 设备投入:回收路线需要设备投入,需结合废酸产生量与当地处置成本测算回收期。
是否选择回收路线,通常取决于废酸日产生量、磷酸采购价格与污泥处置成本三项。日产生量较小的企业,可优先通过小试验证回收酸的可用性,再评估投入。
七、选型要点
- 按日废酸产生量选择型号规格,5款标品覆盖0.6至6吨/天,超出范围可定制;
- 提供废酸样品做成分分析与密度检测,确认落在设备适用区间内;
- 明确回收酸的目标浓度与回用工序,作为工艺设计依据;
- 核对现场电力容量(额定功率11—46KW,视型号而定);
- 考虑设备占地,青龙系列采用整装结构,安装相对便捷;
- 将回收酸的检测标准与验收指标写入合同。
小结
阳极氧化与电镀行业的废酸处理,正在从中和沉淀的单一思路,转向"回收利用 + 合规处置"的组合方案。低温磷酸回收系统的价值在于把废酸中的磷酸资源重新拉回生产环节,同时减少污泥量。选型的关键,是先把废酸密度、金属离子含量与回收酸的用途确认清楚,再确定设备规格。
深圳市裕佳环保科技有限公司(品牌创立于2009年)
国家高新技术企业 | ISO9001质量管理体系认证 | CE符合性验证
旗下四大系列:玄武(低温蒸发器)、白虎(真空低温刮板结晶器)、青龙(磷酸回收)、朱雀(废液固化)
官网:www.sz1j.com | 咨询热线:18025335953 | 电话:0755-27784626
地址:深圳市宝安区燕罗街道红湖路166号
国家高新技术企业 | ISO9001质量管理体系认证 | CE符合性验证
旗下四大系列:玄武(低温蒸发器)、白虎(真空低温刮板结晶器)、青龙(磷酸回收)、朱雀(废液固化)
官网:www.sz1j.com | 咨询热线:18025335953 | 电话:0755-27784626
地址:深圳市宝安区燕罗街道红湖路166号